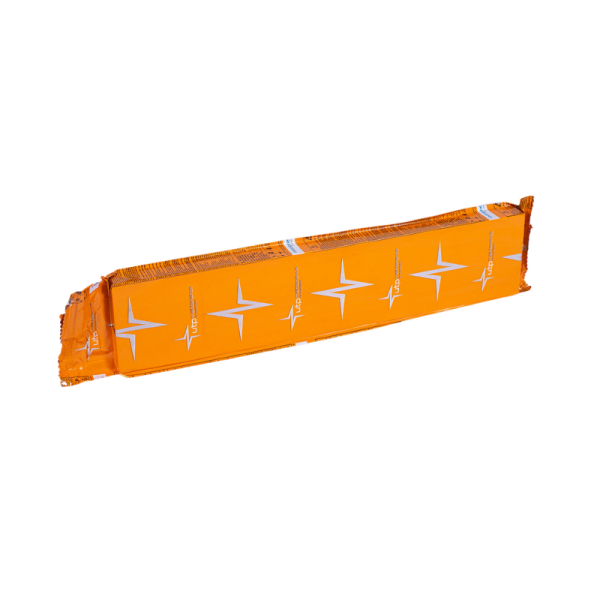
Описание
Заваряването и ремонтът на чугунени детайли (напр. корпуси на помпи, редуктори, двигателни блокове, арматури и машинни части) изискват специализирани заваръчни консумативи поради високата чувствителност на чугуна към образуване на пукнатини и втвърдяване в зоната на термично влияние. Графитно-базичните електроди BÖHLER UTP 8 са съставени от чист никел (Ni bal.), легиран с желязо (Fe ~1.0%) и въглерод (C ~1.2%).
Те осигуряват пластичен заваръчен шев, който поема термичните напрежения и позволява последваща механична обработка. Изключително подходящи за поддръжка, сервизни дейности и ремонт на стари или замърсени чугунени отливки.
1. Предимства на никелови електроди за чугун BÖHLER UTP 8:
- Специализирани за студено заваряване на чугун: идеални за ремонт и съединяване на сив и ковък чугун, отливки и стомана.
- Лесна механична обработка: завареният метал и преходните зони са лесни за пилене, фрезоване и струговане.
- Минимален ампераж: предотвратява прегряването на основния метал и намалява риска от пукнатини.
- Стабилна дъга и заваряване без пръски: осигуряват чист и гладък шев без подрези.
- Универсална работа: работят отлично както на прав ток с обратна полярност (DC-), така и на променлив ток (AC).
- Идеални за комбинирано заваряване: за нанасяне на буферен преди запълване с електроди UTP 86 FN.
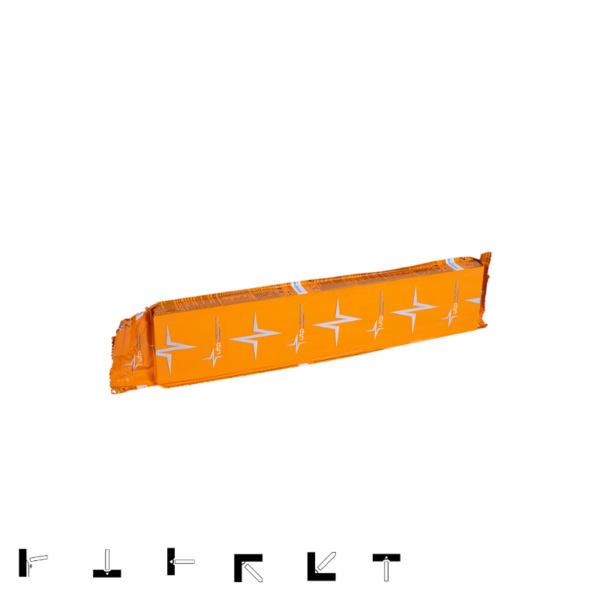
2. Позиции на заваряване (виж снимките на продукта): всички пространствени позиции с изключение на вертиално от горе надолу.
3. Приложения на никелови електроди за чугун BÖHLER UTP 8:
- Ремонт на чугунени отливки: възстановяване на пукнатини, шупли и дефекти в двигателни блокове, глави, редуктори и корпуси на помпи.
- Машиностроене и сервизна поддръжка: възстановяване на износени чугунени елементи, клапани, тръби и арматури.
- Разнородни съединения: свързване на чугун с детайли от стомана, мед и медни сплави.
4. Списък на основни материали, които покриват никелови електроди BÖHLER UTP 8:
- Сив чугун: EN-GJL (GG10 до GG40).
- Ковък чугун: EN-GJMB (GTS) и EN-GJMW (GTW).
- Лята стомана и разнородни съединения: чугун към стомана, мед и медни сплави.
5. Химичен състав на заварения метал (типични стойности в %):
|
C |
Ni |
Fe |
6. Механични свойства на заварения метал (състояние след заваряване – Untreated):
|
Свойство |
Стойност (Типична / Мин.) |
|
Граница на провлачване (Rp0.2) |
|
|
Твърдост |
Важен съвет:
- Подготовка на детайла: Отстранете напълно повърхностния слой от двете страни на заварявания участък. При дебели стени подгответе V-, U- или двойно U-образна фуга.
- Указания при заваряване: Дръжте електрода отвесно с къса дъга. Заварявайте с тесни и къси шевове (ширина до 2 пъти диаметъра на ядрото, дължина на шева не повече от 10 пъти диаметъра на електрода), за да предотвратите прегряване.
- Обработка след заваряване: Веднага след заваряване отстранете шлаката и веднага преминете горещия заваръчен шев с чук, за да освободите вътрешните напрежения.


Отзиви
There are no reviews yet