Описание
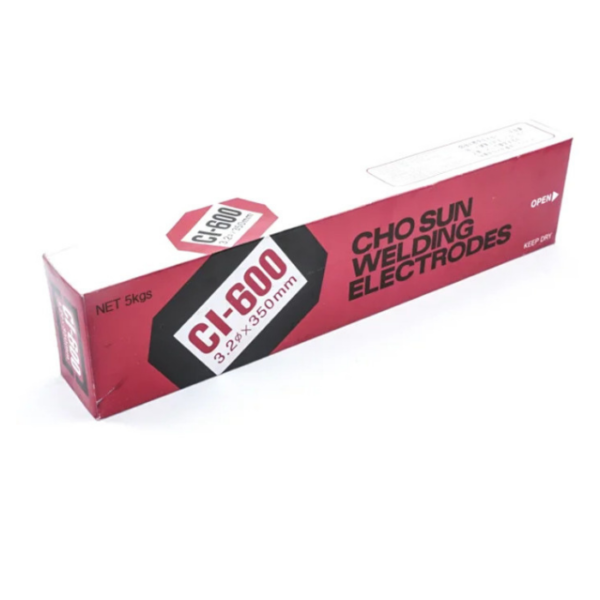
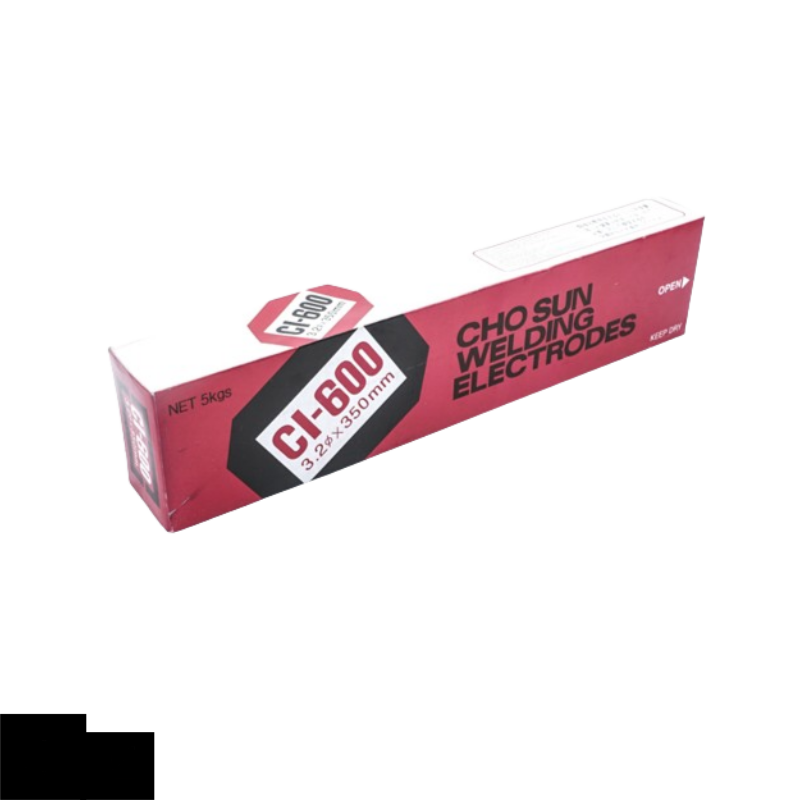
Chosun CI-600 са специализирани електроди с графитна обмазка, предназначени за ремонт и възстановяване на широка гама от чугунени изделия. За разлика от скъпите никелови електроди, CI-600 отлага заваръчен метал, състоящ се от чисто желязо, а зоната на сплавяне е по-твърда отколкото тази, изпълнена с никелови консумативи. Спазвайки професионалната технология за подгряване и проковаване, с CI-600 се постигат изключително здрави и надеждни връзки.
1. Предимства на електроди за чугун Chosun CI-600:
- Икономическа ефективност сравнено с никеловите консумативи. Тези електроди предлагат отлично съотношение между цена и здравина при мащабни ремонти на тежки детайли.
-
Висока структурна здравина. Идеални за запълване на големи кухини, шупли и пукнатини в масивни чугунени отливки, където здравината на конструкцията е приоритет пред нейната пластичност.
Стабилно поведение на графитната обмазка. Осигурява отлично запалване на дъгата, стабилно горене и добро разливане, спомагайки за контролиране на деликатната чугунена вана.
- Заваръчен ток: AC или DC+
2. Позиции на заваряване (виж снимките на продукта): препоръчителните позиции са PA (1G) и PB (2F).
3. Приложения на електроди за чугун Chosun CI-600:
- В тежкото машиностроене и за индустриално оборудване: ремонт на масивни корпуси и редуктори; поправка на пукнатини в дебелостенни чугунени корпуси на големи машини, преси и индустриални редуктори; легла и стойки на машини; възстановяване на счупени или пукнати основи на стругове, фрези, борверзи и хидравлични чукове, които са изложени на постоянни сериозни вибрации и натиск; корпуси на тежки помпи и компресори, заваряване на дефекти и пукнатини по външната част на големи отливки за водни и промишлени помпи.
- В автомобилната индустрия и за тежка селскостопанска техника: ремонт на блокове на двигатели; изпускателни колектори; корпуси на диференциали и мостове.
- В леярската индустрия: за отстраняване на леярски дефекти, възстановяване на износени чугунени форми.
- За битови и занаятчийски ремонти: като ремонт на чугунени печки и котли, ремонт на дворни елементи и антики; възстановяване на счупени детайли от лети чугунени огради, пейки, декоративни капаци на шахти и ретро чешми.
4. Списък на основните стомани, покривани от електроди за чугун Chosun CI-600:
- Сив чугун, сферографитен чугун, ковък чугун.
- Разнородни съединения (чугун към стомана): нисковъглеродни и конструкционни стомани и лята стомана.
5. Химичен състав на заварения метал:
|
C
|
Mn
|
Si
|
P
|
S
|
|
1.34
|
0.47
|
0.65
|
0.02
|
0.005
|
6. Механични свойства на заварения метал:
|
C
|
Mn
|
Si
|
P
|
S
|
|
1.34
|
0.47
|
0.65
|
0.02
|
0.005
|
Важен съвет:
За постигане на сигурен резултат и избягване на пукнатини, производителят Chosun препоръчва стриктно спазване на следните заваръчни правила:
- Почистване на повърхността: преди заваряване почистете детайла перфектно от масла, греси, ръжда и нагар. Чугунът е порест и абсорбира замърсявания, които могат да компрометират заварката.
- Осигуряване срещу разпространение на пукнатини: ако има опасност пукнатината да продължи да се разраства по време на ремонта, задължително пробийте малки технологични отвори (стоп-отвори) в двата ѝ края.
- Контрол на топлината и дължината на шева: поддържайте дължината на заваръчния валяк под 50 мм, за да разпръснете заваръчната топлина и да избегнете прегряване. Използвайте за заваряване методите: обратно-стъпков, шахматен (прескачащ) или симетричен метод последователно.
- Проковаване в горещо състояние: проковавайте заваръчния шев с чукче веднага след всеки минат проход докато металът е още горещ. Това освобождава вътрешните напрежения и предпазва от напукване.
- Предварително подгряване и бавно охлаждане: температурата на подгряване зависи от вида, формата и размера на детайла, но за предотвратяване на пукнатини е подходящо предварително нагряване в диапазона 200 ~ 350°C. След приключване на заваряването се препоръчва изключително бавно охлаждане (например в сух пясък или пещ).